
 中文简体
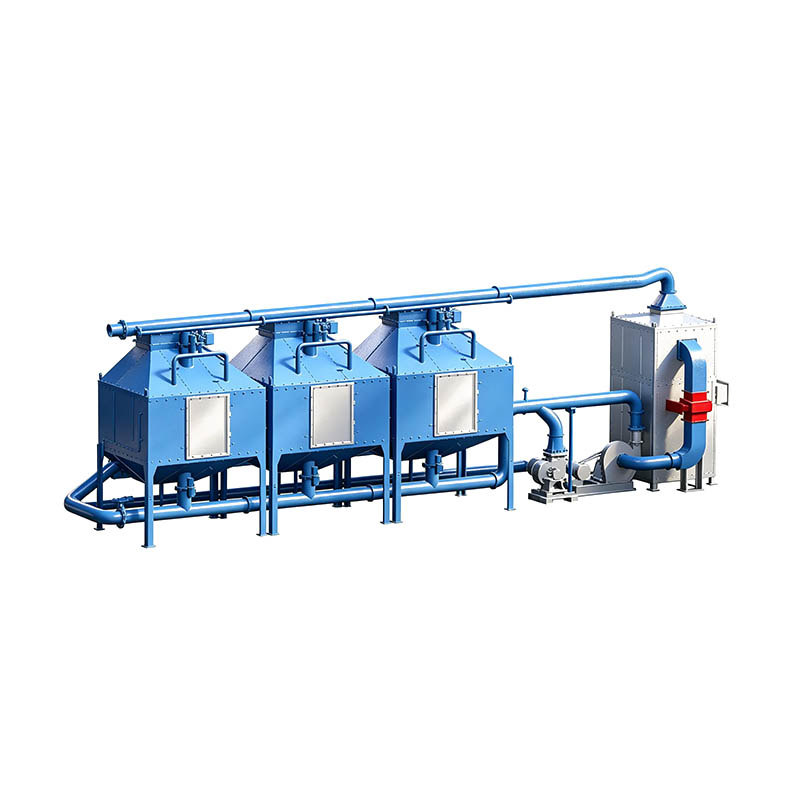

In einer Druckgussanlage sitzen zwei Kartuschenkollektoren mit einer Leistung von jeweils 20.000 m3/h nebeneinander. Man hält die Kaminemissionen drei Jahre lang unter 10 mg/m3. Der andere Wert steigt innerhalb von 18 Monaten auf über 25 mg/m3. Die Gehäuse, Lüfterkurven und Filtermedien sind aus genau diesem Grund austauschbar Geräte zur Luftreinhaltung kann nicht auf einer Katalogseite ausgewählt werden. Was sich unterschied, waren die vor der Bestellung durchgeführten Spezifikationsarbeiten: der Erfassungspunkt, das Luft-Medium-Verhältnis und das Verhalten des Staubs selbst.
Was als Ausrüstung zur Luftreinhaltung gilt
Arbeitsdefinition
Geräte zur Luftreinhaltung sind eine technische Kette von Erfassungs-, Förder-, Trenn- und Nachbehandlungsgeräten, die Partikel, Nebel oder gasförmige Schadstoffe aus einem industriellen Luftstrom entfernen, bevor dieser den Schornstein verlässt oder in den Arbeitsbereich zurückkehrt.
Normalerweise legen Käufer den Preis für eine Einheit fest, hier für eine Schlauchbeutelmaschine, dort für einen Wäscher, während das Compliance-Ergebnis von der gesamten Kette abhängt. Ein Filter mit einer Filterleistung von 99,9 Prozent, der hinter einer Haube sitzt, die 60 Prozent des Rauchs auffängt, gibt immer noch 40 Prozent des Schadstoffs in die Werkstatt ab, und jede nachgeschaltete Stufe ist dann auf den falschen Betriebspunkt ausgelegt.
- Erfassen. Hauben, Gehäuse und Absaugarme, die Verunreinigungen aus der Atemzone entfernen.
- Beförderung. Rohrleitungen, Klappen und der Ventilator, der den eingefangenen Staub in der Schwebe hält.
- Trennung. Beutel, Patronen, Zyklone und Nasswäscher, die Partikel aus dem Gasstrom entfernen.
- Nachbehandlung. Kohlenstoffadsorber, katalytische Oxidationsmittel und Polierfilter für Gase, die die Primärstufe nicht aufnehmen kann.
Die meisten Industrieprojekte kombinieren mindestens drei dieser Phasen, und an den Schnittstellen zwischen ihnen scheitern Designs. Ein richtig dimensionierter Kollektor, der von einem unterdimensionierten Kanal gespeist wird, verläuft einfach unterhalb des auf dem Typenschild angegebenen Durchflusses.
Passende Ausrüstung zur Luftreinhaltung für den Schadstoff
Die physikalische Fürm des Schadstoffs entscheidet über die Gerätefamilie, bevor Budget, Fußabdruck oder Lieferantenpräferenz in die Diskussion einfließen. Trockener, frei fließender Staub, klebriger, kondensierbarer Rauch, Ölaerosol und Lösungsmitteldampf verhalten sich in einem Kanal unterschiedlich und versagen in einem Filter unterschiedlich.
| Schadstoff | Typische Quelle | Passende Ausrüstung | Entscheidender Parameter |
| Trockener Metallstaub | Schleifen, Strahlen, Polieren | Kartuschen- oder Beutelsammler | Luft-Medien-Verhältnis, Staubbeladung |
| Heißer Prozessrauch | Gießereischmelzen, Stahlumwandlung | Flachbeutelkollektor mit Vorkühlung | Eintrittstemperatur, Säuretaupunkt |
| Ölnebel und Kühlmittelaerosol | CNC-Bearbeitung, Kaltumformung | Koaleszierender Ölnebelprozessor | Nebelkonzentration, Tröpfchengröße |
| Brennbarer Staub | Umgang mit Aluminium, Magnesium und Zucker | Explosionsentlüfteter oder Nasskollektor | Kst, Pmax, minimale Zündenergie |
| Lösungsmitteldampf | Beschichten, Drucken, Pharmazeutik | Kohlenstoffadsorption oder katalytische Oxidation | Konzentration, UEG-Marge, Lösungsmittelmischung |
| Saures Gas | Beizen, Batterie, chemische Verarbeitung | Nasswäscher | Gasfluss, Reagenzauswahl, pH-Kontrolle |
Schmelz- und Gießvorgänge zeigen, warum das wichtig ist. Gießereiabgase verlassen einen Induktionsofen bei etwa 200 bis 600 Grad Celsius und enthalten feine, oft hygroskopische Partikel, die das Medium verstopfen, wenn es heiß oder nass ankommt. Ein flacher Beutelkollektor, der durch eine Vorkühlstufe und einen Funkenfänger geführt wird, verhält sich ganz anders als eine auf der Ofenhaube montierte Patroneneinheit.
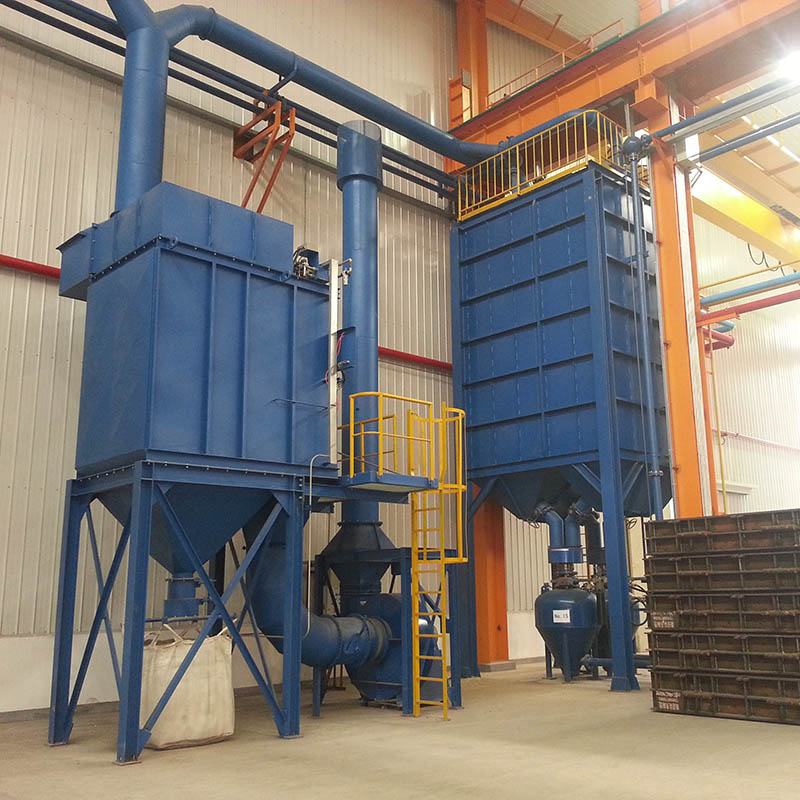 TD Flachbeutel-Staubsammler für Gießerei- und Industriestaub Flachbeutelkollektor mit Abwärtsstromverteilung, seitlich eingesetzten Beuteln, Online-Impulsreinigung und modularer Kapazität für großvolumiges Schmelzen, Gießen und Sandhandhabung zur Staubkontrolle. Produkt anzeigen →
Für großvolumige Schmelz-, Gieß- und Sandverarbeitungslinien bleibt ein Flachbeutelsammler mit großem Beutelabstand und Impulsstrahlreinigung die Arbeitspferdkonfiguration. Enge Beutelabstände erhöhen die Dosengeschwindigkeit und drücken den Staub nach jedem Reinigungsimpuls zurück auf benachbarte Beutel.
Erfassungsgeschwindigkeit: Die Zahl, die darüber entscheidet, ob das System funktioniert
Die Erfassungsgeschwindigkeit und nicht die Filtereffizienz ist der häufigste Grund dafür, dass ein System, das auf dem Papier konform aussieht, seinen ersten Stapeltest nicht besteht. Die Luft muss sich am Austrittspunkt schnell genug bewegen, um die Schadstoffe in die Haube zu ziehen, bevor sie durch Querzüge und Bewegungen des Bedieners in den Raum verteilt werden.
Typische Design-Erfassungsgeschwindigkeiten nach Haubentyp
Sobald der Schadstoff erfasst ist, übernimmt die Transportgeschwindigkeit. Metallstaub benötigt in horizontalen Rohrleitungen etwa 18 bis 22 m/s, um in der Luft zu bleiben, während Schweißrauch und leichter Kunststoffstaub mit 10 bis 13 m/s befördert werden können. Die Dimensionierung eines Kanals für beide Aufgaben endet normalerweise damit, dass sich Material in einem Abzweig festsetzt und der Ventilator im anderen überlastet ist.
18-22 m/s
Die Transportgeschwindigkeit des Kanals ist erforderlich, um den Metallstaub in der Schwebe zu halten. Wenn Sie darunter fallen, setzt sich das Material in den horizontalen Bahnen ab, wodurch der Durchfluss langsam reduziert wird, bis die Haube überhaupt keine Flüssigkeit mehr aufnimmt.
Auswahlkriterien, die die Gesamtbetriebskosten beeinflussen
Vier Zahlen unterscheiden ein System, dessen Anschaffung teurer ist, von einem System, dessen Betrieb teurer ist, und sie gehören auf dasselbe Vergleichsblatt, bevor ein Angebot bewertet wird.
0,6-0,9 m/min Luft-Medium-Verhältnis für plissierte Kartuschenkollektoren
800-1200 Pa sauberer Druckabfall über eine gut konzipierte Einheit
2-4 Jahre Filterlebensdauer mit effektiver Vorabscheidung
18-22 m/s Transportgeschwindigkeit für Metallstaub in Rohrleitungen
Das Luft-Medien-Verhältnis ist die erste Zahl, die abgefragt wird. Ein auf 1,2 m/min beschleunigter Kartuschenkollektor, der das Gehäuse schrumpft, läuft mit höherer Dosengeschwindigkeit, reißt Staub bei jedem Impulszyklus erneut mit und verkürzt die Medienlebensdauer auf eine Weise, die nie im Kaufpreis enthalten ist.
Der Druckabfall ist der zweite. Alle 250 Pa vermeidbarer Widerstand in einem 20.000 m3/h-System verbrauchen etwa 2 kW zusätzliche Lüfterwellenleistung, etwa 17.500 kWh pro Jahr im Dauerbetrieb. Über einen Zeitraum von fünf Jahren überwiegt diese einzelne Zahl häufig den Preisunterschied zwischen zwei konkurrierenden Einheiten.
For Staubabsaugung in der Gießerei Wenn Staubbelastung und Temperatur gleichzeitig schwanken, müssen die Dimensionierungsspielräume in der Regel größer sein, als in der Katalogtabelle angegeben.
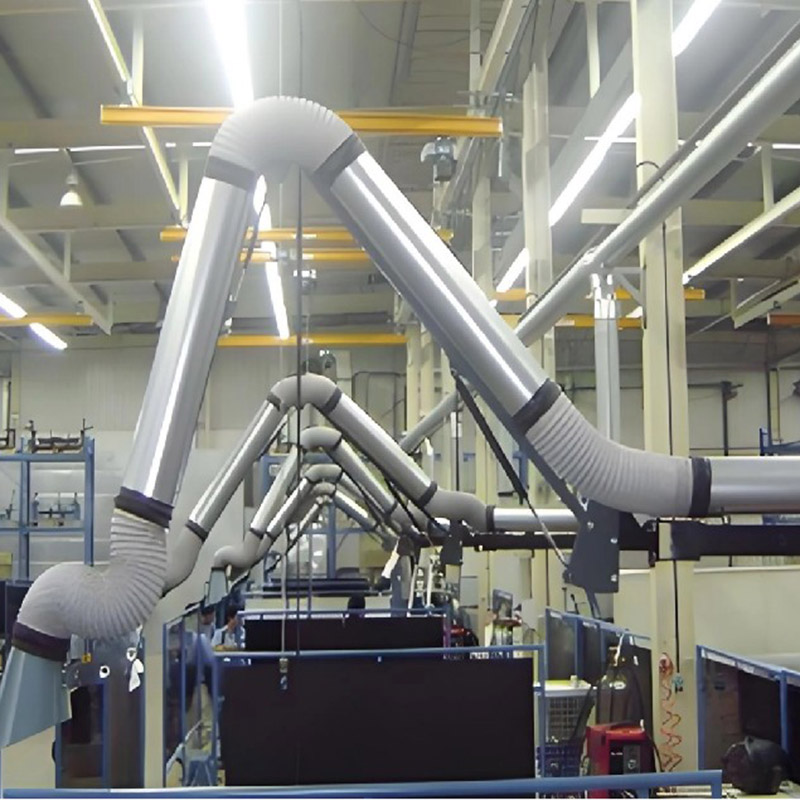 Patronen-Staubsammler der TMC-Serie für Feinstaub und Schweißrauch Pulse-Jet-Kartuschensammler mit kompaktem Oberkasten und Spezialkartuschen zum Schweißen, Schneiden, Polieren und für leichte Industriestäube, bei denen feine, trockene Partikel eine sorgfältige Größenbestimmung erfordern. Produkt anzeigen →
Kartuscheneinheiten eignen sich zum Schweißen, Laser- und Plasmaschneiden sowie zur Trockenbearbeitung, wo der Staub fein, trocken und ölfrei ist. Der Platzvorteil gilt nur, wenn das Luft-Medien-Verhältnis, der Impulsreinigungsdruck und die Einlassleitbleche auf die tatsächliche Staubbelastung abgestimmt sind.
Für explosiven Staub, Ölnebel und VOC-Ströme gelten unterschiedliche Regeln
Brennbarer Staub, Ölnebel und Lösungsmitteldämpfe können nicht von der gleichen Gerätefamilie wie inerter Metallstaub gehandhabt werden, und sie so zu behandeln, als ob sie es könnten, ist der teuerste Fehler in dieser Kategorie.
Inerter trockener Staub
- Standard-Kartuschen- oder Beutelsammler mit Schwerkraftentladung
- Konstruktion aus Weichstahl, keine Explosionsentlastung erforderlich
- Auf Abrieb- und Feuchtigkeitsbeständigkeit ausgewählte Medien
Brennbarer Staub
- Kst-, Pmax- und Zündenergieprüfung vor der Auswahl
- Explosionsdruckentlastung, flammenlose Druckentlastung oder Nasskollektor
- Die Kontinuität der Verbindung und Erdung wird an jeder Verbindung überprüft
Ölnebel ist ein dritter Fall. Kühlmittelaerosol verhält sich wie eine Flüssigkeit und nicht wie ein Feststoff. Daher ist ein koaleszierender Ölnebelprozessor, der die Flüssigkeit zurück zur Maschine leitet, besser als ein Trockenfilter, der innerhalb weniger Wochen verstopft. Lösungsmitteldampf benötigt wiederum einen anderen Weg: Aktivkohleadsorption oder Desorption mit anschließender katalytischer Verbrennung, wenn die Lösungsmittelbelastung eine Wärmerückgewinnung rechtfertigt.
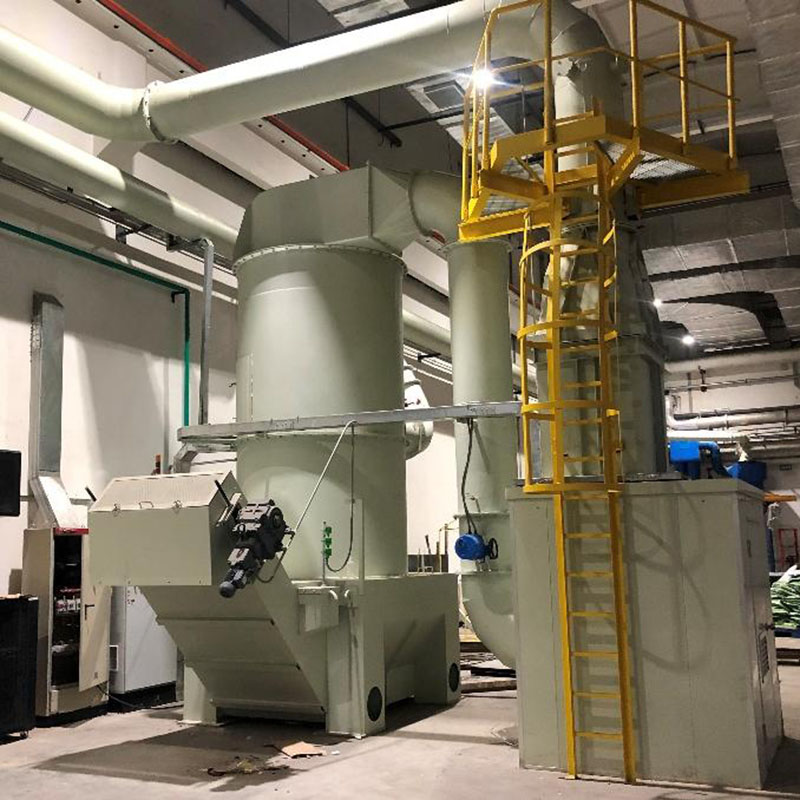 TVC explosionsgeschützter Nassstaubsammler für reaktiven Metallstaub Nasswäscher, der brennbare Stäube mit hoher Temperatur ohne Filtermedium benetzt und kühlt und so die automatische Schlammentfernung für reaktive Metall- und Gießereianwendungen unterstützt. Produkt anzeigen →
Wo Staub reaktiv, hygroskopisch oder zur Selbstentzündung neigt, eliminiert ein Nassabscheider den Brennstoff aus der Gleichung, indem er Partikel in einem Wasserfilm einfängt. Diese Wahl bringt Schlammbehandlung und Korrosionsschutz mit sich, sodass die Entscheidung eher einer Risikobewertung als einer Preisliste unterliegt.
So überprüfen Sie die Leistung von Geräten zur Luftreinhaltung
Die Leistung sollte anhand eines schriftlichen Testprotokolls nachgewiesen werden, nicht anhand einer auf einem Datenblatt gedruckten Effizienzzahl. Die Überprüfung beginnt vor der Beladung des ersten Filters und dauert das erste Betriebsjahr an.
- Baseline-Erfassungsprüfung. Vor der Inbetriebnahme wurde der Querschnitt der Gesichtsgeschwindigkeit an jeder Haube gemessen und anhand der Konstruktionszeichnung aufgezeichnet.
- Transportüberprüfung. Pitot-Durchquerung auf den Hauptstrecken, um zu bestätigen, dass die Sollgeschwindigkeit tatsächlich erreicht wird.
- Filterintegrität. Leckerkennung und kontinuierliche Differenzdruckprotokollierung in jedem Fach.
- Stapeltest. Isokinetische Probenahme nach EN 13284-1 oder EPA Methode 5 mit gleichzeitiger Protokollierung der Betriebsparameter.
- Übergabe der Dokumentation. Lüfterkurve, Motorstrom, Ersatzteilliste und Medienzertifikat im Betriebsbuch hinterlegt.
Changzhou Thinks Environmental Technology Co., Ltd., ein Systemlieferant mit Sitz in Changzhou, China, baut sein Liefermodell auf dieser Sequenz auf: eine 22.000 Quadratmeter große Fabrik mit eigener Montage und Prüfung sowie Servicebüros in Mexiko und Russland, die Exportmärkte unterstützen, die im Jahr 2022 mehr als 15 Prozent des Umsatzes erwirtschaften. Diese Struktur ist bei der Inbetriebnahme wichtig, wenn Haubenbalance, Lüfterkurve und Steuerlogik gemeinsam angepasst werden müssen.
Häufig gestellte Fragen
Wie wähle ich zwischen einem Beutelfilter und einem Kartuschenfilter?
Beginnen Sie mit dem Staub, nicht mit dem Preis. Frei fließender Trockenstaub bei mäßiger Beladung eignet sich für einen Kartuschenabscheider, der bei gleichem Durchfluss etwa die Hälfte der Bodenfläche eines Filterhauses einnimmt. Klebriger, hygroskopischer, hocherhitzter oder abrasiver Staub weist auf einen Beutelfilter mit größerem Beutelabstand und einer Vorkühl- oder Vorabscheidestufe hin.
Was ist der Unterschied zwischen Fanggeschwindigkeit und Transportgeschwindigkeit?
Die Einfanggeschwindigkeit wird an der Vorderseite der Haube gemessen und beschreibt, wie schnell sich die Luft bewegen muss, um den Schadstoff von der Quelle wegzuziehen. Die Transportgeschwindigkeit wird im Inneren des Kanals gemessen und beschreibt, wie schnell sich die Luft bewegen muss, um das eingefangene Material in der Schwebe zu halten. Ein System kann das eine erfüllen und das andere nicht erfüllen, daher gehören beide in die Konstruktionszeichnung.
Wie oft sollten Staubsammelfilter ausgetauscht werden?
Die Lebensdauer des Mediums hängt von der Beladung, dem Abrieb und der Reinigungsintensität ab. Bei einer korrekt dimensionierten Einheit mit effektiver Vorabscheidung sind jedoch zwei bis vier Jahre realistisch. Ersetzen Sie den Wert anhand des Differenzdrucktrends und der sichtbaren Emission und nicht anhand eines festen Kalenders. Ein Filter, der nach 18 Monaten ausfällt, weist fast immer auf ein Problem mit dem Luft-Medien-Verhältnis vorgelagert hin.
Kann ein System sowohl Staub als auch Lösungsmitteldämpfe verarbeiten?
Das ist möglich, aber die Phasen müssen richtig sequenziert sein. Zuerst müssen die Partikel herauskommen, denn Kohlenstoffbetten und Oxidationskatalysatoren sind beide durch Staub vergiftet. Die übliche Anordnung ist ein Kartuschen- oder Beutelkollektor mit anschließender Aktivkohleadsorption, gefolgt von Desorption und katalytischer Verbrennung, wenn die Lösungsmittelkonzentration eine Wärmerückgewinnung rechtfertigt.