
 中文简体
Die meisten industriellen Abgasströme, die eine Rauchgasbehandlung erfordern, enthalten mehr als einen Schadstoff. Eine Nichteisenschmelzanlage kann in derselben Minute Metalldämpfe, saure Gase und glühende Funken ausstoßen. In einer Verpackungsdruckerei entstehen nahezu keine Staubmengen, dafür aber hohe Lösemittelfrachten. Ein Chemiebetrieb kann innerhalb einer Schicht zwischen beiden Extremen wechseln. Ein Rauchgasbehandlungssystem ist daher kein einzelner Filter; Es handelt sich um eine konstruierte Abfolge von Geräten und Die schwächste Stufe bestimmt die Gesamtleistung .
Die praktische Schlussfolgerung besteht darin, vor dem Vergleich der Gerätepreise das vollständige Schadstoffprofil zu definieren und dann die Kette als Ganzes zu entwerfen. In dieser Kette bergen vier Entscheidungen das größte Risiko: Abscheidung, Vorbehandlung, Kerntrennvorrichtung und abschließende Gasphasenpolitur. Dieser Artikel erklärt jede Entscheidung und zeigt, wie man ein System auswählt, das über Jahre hinweg konform bleibt, nicht nur während der Inbetriebnahme.
Was ein Rauchgasbehandlungssystem ist
Ein Rauchgasaufbereitungssystem fängt kontaminiertes Abgas an seiner Quelle ein, bereitet das Gas auf, trennt die Zielschadstoffe ab und führt gereinigte Luft in die Umgebung zurück. Es wird überall dort eingesetzt, wo bei industriellen Prozessen Rauch, Metalldampf, korrosive Gase oder Lösungsmitteldämpfe bei hoher Temperatur entstehen. Seine Funktionen lassen sich in drei Kategorien einteilen:
- Partikelentfernung: Grobstaub, Metalloxidrauch, Schweißrauch und kondensierte Aerosole.
- Gasreinigung: Saure Gase wie HCl, SO2 und HF, die eher neutralisiert als einfach gefiltert werden müssen.
- VOC- und Geruchskontrolle: Lösungsmitteldampf, Trocknungsemissionen und chemische Gerüche werden durch Adsorption oder katalytische Oxidation behandelt.
Obwohl sich Emissionsgrenzwerte und Arbeitsplatzexpositionsstandards je nach Land und Schadstoff unterscheiden, ist die technische Logik dieselbe. Wenn es der Erfassungsstufe nicht gelingt, Rauch in den Kanal zu ziehen, kann keine nachgeschaltete Ausrüstung dies kompensieren. Wenn in der Vorbehandlungsstufe Funken an das Gewebemedium gelangen, kann der Filter verbrennen oder vorzeitig altern. Wenn der Kollektor zu klein ist, steigt der Druckabfall und die Wartungskosten steigen. Jede Phase muss anhand des realen Prozesses dimensioniert werden, nicht anhand einer allgemeinen Broschürenspezifikation.
Die Kernprozessschritte in einem Rauchgasbehandlungssystem
Schritt 1: Erfassung und Transport
Die Aufnahmequalität hat den größten Einfluss auf die Systemleistung. Eine um einen Ofen, eine Pfanne oder einen Tundish herum geschlossene Haube kann mehr als 95 % des emittierten Rauchs auffangen, während eine offene Haube möglicherweise nur 70–80 % erreicht. Haubengeometrie, Kanalgeschwindigkeit und der Abstand von der Haube zur Emissionsquelle müssen gemeinsam berechnet werden. Unterdimensionierte Kanäle gehören zu den häufigsten Ursachen für schlechte Leistung installierter Systeme. Für staubbeladene Luft wird je nach Partikeldichte üblicherweise eine Transportgeschwindigkeit von 18–23 m/s empfohlen.
Schritt 2: Vorbehandlung zum Schutz des Kollektors
Hochtemperaturgas oder Gas, das glühende Partikel enthält, beschädigt das Filtermedium schnell, wenn es direkt in den Kollektor gelangt. Bei Guss-, Stahl- und Nichteisenprozessen entstehen häufig Funken in Richtung der Filtereinheit, daher müssen diese Partikel vor der Trennung entfernt werden. A Funkenfänger saugt brennende Partikel durch Änderung der Strömungsrichtung ab und lässt sie in eine Sammelkammer fallen. Für noch heißere Gasströme reduziert ein Luftkühler der TU/TS-Serie die Temperatur auf den sicheren Bereich von Standardfiltermedien, typischerweise unter 130–150 °C für Polyesterbeutel und über 200 °C für technische Gewebe.
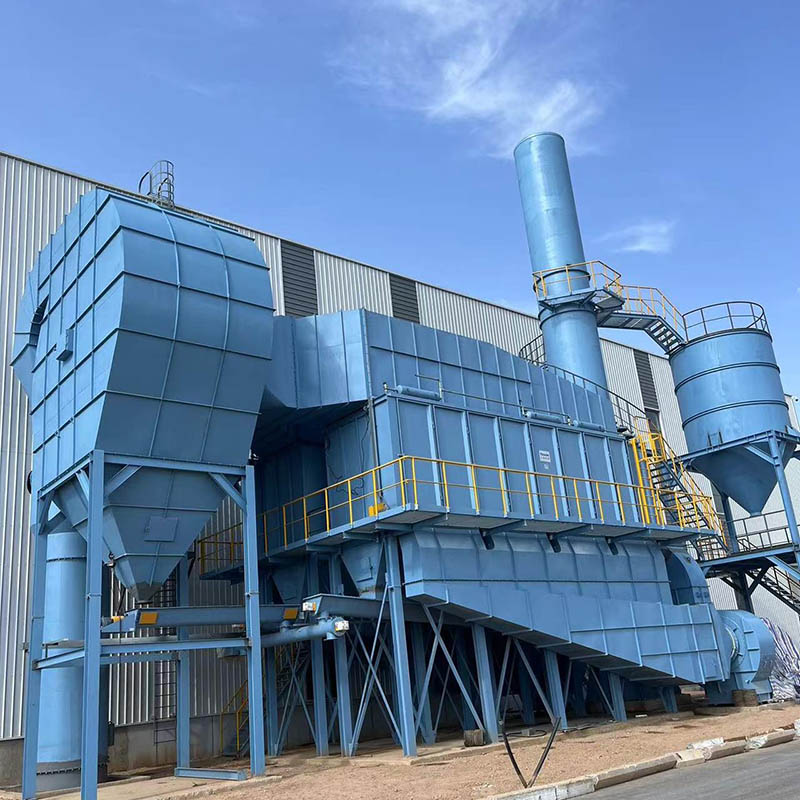 Großhandelshersteller von Funkenfängern, Fabrik Changzhou Thinks Environmental Technology Co., Ltd ist ein chinesischer Großhandelshersteller von Funkenfängern und eine OEM/ODM-Fabrik. Produkt anzeigen →
Schritt 3: Trennung und Sammlung
Nach der Vorbehandlung gelangt das Gas in die Kerntrennvorrichtung. Gewebefilter, ob Pulse-Jet-Baghouse-Designs oder plissierte Kartuschenkollektoren, scheiden Staub ab, indem sie Partikel auf dem Medium einfangen, während periodische umgekehrte Druckluftimpulse die Oberfläche reinigen. Patronenabscheider eignen sich für Feinstaub und Anwendungen mit begrenzter Stellfläche; Flachbeutelkonstruktionen bewältigen höhere Staublasten und den Dauerbetrieb in der Schwerindustrie.
Schritt 4: Abschließendes Gasphasenpolieren
Durch die mechanische Filterung können Lösungsmitteldämpfe oder Gerüche nicht entfernt werden. Wenn der Prozess VOCs aus Beschichtungen, Tinten oder chemischen Reaktionen freisetzt, nutzt die letzte Stufe des Systems normalerweise die Adsorption von Aktivkohle, thermische Oxidation oder katalytische Verbrennung. Diese Stufe schützt auch nachgeschaltete Geräte und trägt dazu bei, dass die Anlage die örtlichen Grenzwerte für Gerüche und flüchtige organische Verbindungen einhält.
Anpassung des Kernsammlers an das Schadstoffprofil
Der häufigste Fehler bei der Dimensionierung besteht darin, einen Kollektor allein auf der Grundlage des Luftstroms auszuwählen. Der Luftstrom definiert, wie viel Gas verarbeitet werden muss, nicht jedoch, was das Filtermedium aushalten muss. Die folgende Logik ist typisch.
| Schadstoffprofil | Empfohlene Kerntechnologie | Hauptgrund |
|---|---|---|
| Allgemeiner Staub mit geringer Feuchtigkeit trocknen | Pulse-Jet-Baghouse oder Kartuschensammler | Niedrige Betriebskosten bei hoher Filtrationseffizienz |
| Feiner Metalldampf und Submikron-Rauch | Plissee-Kartuschensammler mit feinen Medien | Große Filterfläche auf kompakter Stellfläche |
| Explosiver Staub wie Aluminium oder Magnesium | Explosionsgeschützter Nassstaubsammler | Unterdrückt die Entzündung und entfernt den Staub mit Wasser |
| Saure oder korrosive Gase | Nassschrubben mit anschließender Entfeuchtung | Neutralisiert das Gas, anstatt nur Partikel zu filtern |
| Lösungsmitteldampf und Geruch | Aktivkohleadsorption oder katalytische Verbrennung | Behandelt den gasförmigen Anteil, den Filter nicht auffangen können |
Für trockene Partikelanwendungen ist die Patronen-Staubsammler der TMC-Serie wird häufig gewählt, da seine plissierten Elemente die Filterfläche pro Quadratmeter Bodenfläche maximieren und eine stabile Effizienz bei Feinstaub bieten. Bei hoher Staubbelastung und kontinuierlichem Prozessablauf bieten Flachbeutelkollektoren in der Regel eine größere Filterfläche und einen einfacheren Wartungszugang.
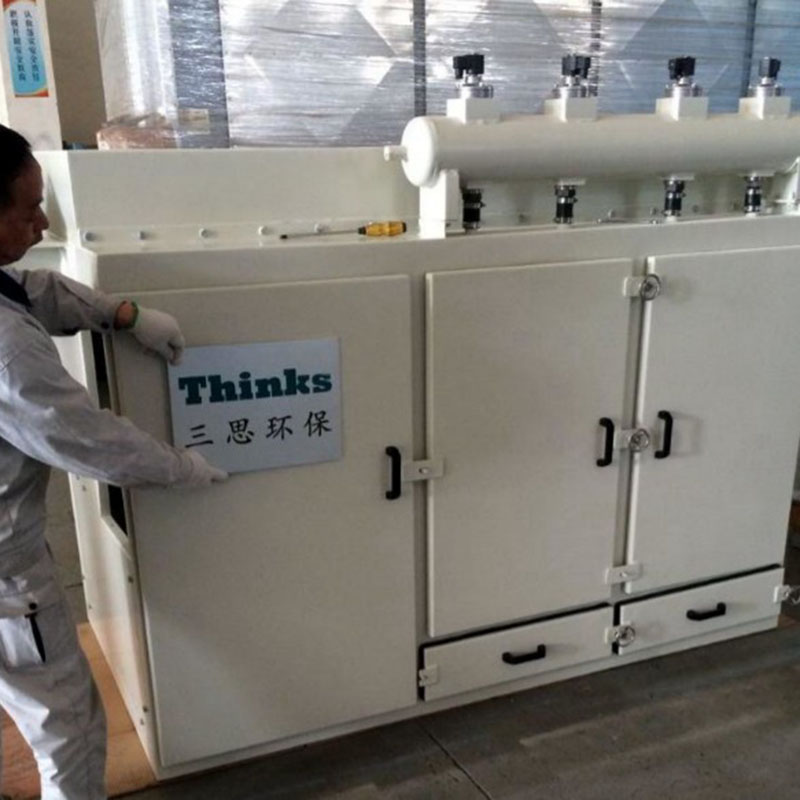 Großhandel Hersteller von Patronen-Staubsammlern der TMC-Serie, Fabrik Changzhou Thinks Environmental Technology Co., Ltd ist ein chinesischer Großhandelshersteller für Patronen-Staubsammler der TMC-Serie und OEM/ODM-Faktor ... Produkt anzeigen →
Nasssammlung für explosiven und klebrigen Staub
Besonders gefährlich sind Aluminium-, Magnesium- und Titanstäube, da sie durch einen Funken im Inneren eines Trockenfilters entzündet werden können. Ein Nassabscheider vermeidet dieses Risiko, indem er den Staub vor der mechanischen Trennung mit Wasser mischt, und er bewältigt auch klebrige oder ölige Stäube, die Stoffmedien verstopfen würden.
Adsorptions- und Katalyselösungen für VOC
Für Beschichtungslinien, Laminierprozesse und lösungsmittelintensive Vorgänge ist ein Aktivkohle-Adsorptions-Desorptions- und katalytisches Verbrennungssystem Konzentriert einen VOC-Strom mit niedriger Konzentration und zerstört dann das Lösungsmittel bei mäßiger Temperatur. Diese Anordnung eignet sich für Prozesse, bei denen die Lösungsmittelbelastung von Stunde zu Stunde schwankt und eine kontinuierliche thermische Oxidation zu viel Kraftstoff verbrennen würde.
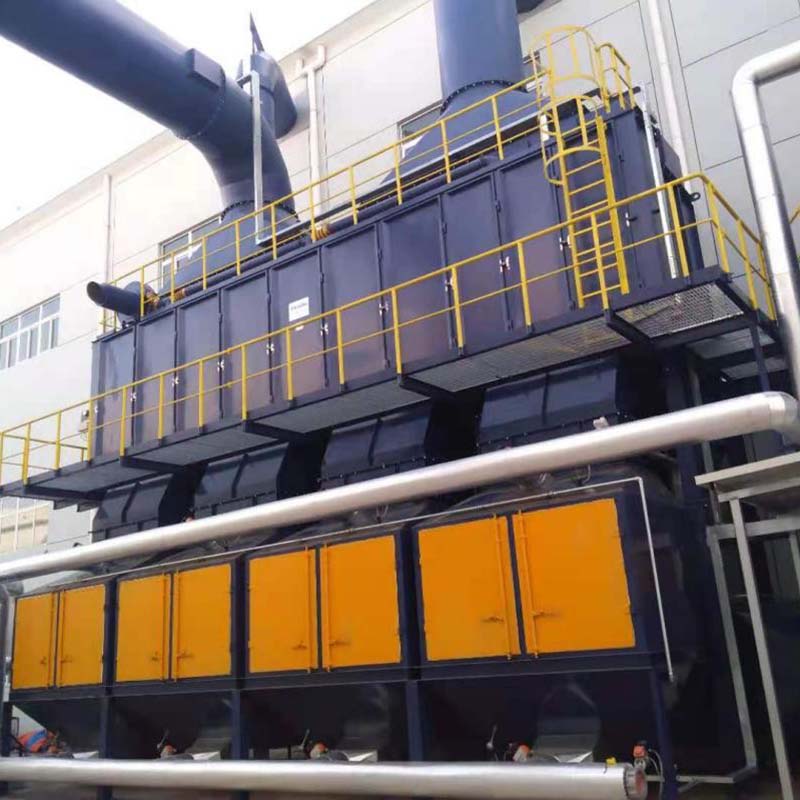 Großhandel mit Systemen zur Adsorption, Desorption und katalytischen Verbrennung von Aktivkohle Changzhou Thinks Environmental Technology Co., Ltd ist ein chinesischer Großhändler für Aktivkohleadsorption, -desorption und katalytische Verbrennung. Produkt anzeigen →
Branchenspezifische Anforderungen
Jede Branche hat ein anderes Gleichgewicht zwischen Staub, Temperatur, Korrosion und Sicherheitsanforderungen, und dieses Gleichgewicht verändert die optimale Konfiguration.
Gießerei, Stahl und Metallurgie
Beim Gießen entsteht eine Kombination aus Sandstaub, Metallrauch, Bindemittelzersetzungsgasen und häufigen Funken bei unterschiedlichen Temperaturen. Das Erfassungsdesign muss einen großen Lastbereich abdecken und Funkenschutz sollte als nicht verhandelbar angesehen werden. Lösungen zur Staubabsaugung für Gießereien Die auf Vorbehandlungs- und Filtrationsstufen basierenden Systeme entsprechen diesem spezifischen Profil.
Nichteisenmetallverarbeitung
Aluminiumrecycling und Kupferproduktion erzeugen feine Oxiddämpfe, saure Gase und hohe Austrittstemperaturen. Diese Anlagen benötigen typischerweise einen Luftkühler, eine dichte Gewebefiltration und, wo Schwefel- oder Chlorverbindungen auftreten, eine Nasswaschstufe für SO2 oder HCl.
Chemische und pharmazeutische Anlagen
Bei chemischen Prozessen können feine Pulver mit brennbaren Lösungsmitteln im selben Abgasstrom kombiniert werden, sodass Staubfiltration und VOC-Reduzierung oft in eine Linie gehören. Bei der Auswahl der Ausrüstung müssen die Explosionsklassifizierung der Zone und alle Explosionsschutzanforderungen der örtlichen Aufsichtsbehörden berücksichtigt werden.
Verpackung, Druck und neue Energie
Flexo- und Tiefdruckmaschinen geben Lösungsmitteldampf mit sehr wenig Staub ab, daher dominiert ein Aktivkohlesystem oder Oxidationsmittel das Design. Bei der Herstellung neuer Energien erzeugen Wärmebehandlungs- und Beschichtungsschritte die gleiche Kombination von Anforderungen an die Partikel- und VOC-Kontrolle, oft mit der Forderung nach einer hohen Anlagenverfügbarkeit.
Auswahlkriterien, die die langfristigen Kosten steigern
Temperatur und thermisches Risiko
Polyesterbeutel sind wirtschaftlich, versagen jedoch im Dauerbetrieb oberhalb von etwa 130 °C. Wenn die Gastemperatur diesen Bereich überschreiten kann, installieren Sie einen Luftkühler oder wechseln Sie zu hitzebeständigen Medien. Die Qualität des Pulse-Jet-Reinigungssystems und der Zugang zum Beutelwechsel wirken sich stärker auf die Lebenszykluskosten aus als auf den ursprünglichen Kaufpreis der Beutel.
Feuchtigkeit und Kondensation
Wenn Rauchgas unter seinen Taupunkt abkühlt, benetzt Kondensation die Filtermedien und führt zu Schlammanbackungen oder Korrosion. Isolierte Kanäle, kontrollierte Gastemperatur und Kondensatableiter verhindern diesen Fehlermodus. Das Ignorieren der Luftfeuchtigkeit ist eine der häufigsten Ursachen für vorzeitige Beutelschäden.
Explosions- und Brandschutz
Wenn der Staub brennbar ist, muss der Konstrukteur seine Explosionsklasse ermitteln, Schutzvorrichtungen wie Funkenfänger dimensionieren und eine Nasssammlung für die reaktivsten Metalle in Betracht ziehen. Das Entlastungs- oder Unterdrückungssystem benötigt die gleichen Prozessdaten wie der Kollektor selbst, daher sollten beide gemeinsam ausgelegt werden.
Energie und Wartung
Druckluft für die Pulse-Jet-Reinigung, Lüfterleistung und Filterwechsel dominieren das laufende Budget. Ein System, das auf einem moderaten Differenzdruck gehalten wird, der bei Kartuschenkollektoren normalerweise unter 1.500 Pa liegt, verbraucht weniger Energie und verlängert die Medienlebensdauer bei stabilen Prozessen deutlich über fünf Jahre.
Warum ein Systemlieferant das Stapeln von Komponenten übertrifft
Ein Rauchgasbehandlungssystem ist nur so gut wie seine schwächste Schnittstelle. Beim Übergang von der Haube zum Kanal, bei der Gasverteilung innerhalb des Kollektorgehäuses und bei der Koordination zwischen Vorbehandlung und Abscheidung treten in der Praxis die meisten Leistungsverluste auf. Durch den Einzelkauf jeder Komponente werden diese Schnittstellen zum Problem des Kunden; mit einem einzigen arbeiten Systemlieferant mit eigenem Engineering hält sie unter einer Verantwortung.
In der Praxis berechnet dieser Lieferant die Kanalgeschwindigkeiten, wählt Filtermedien für die tatsächliche Gaschemie aus, spezifiziert die Sicherheitsvorrichtungen und stellt bereit Inbetriebnahme, Ersatzteile und planmäßige Wartung . Anwendungserfahrung in Gießereien, Nichteisenwerken und Chemieanlagen verringert das Risiko kostspieliger Nacharbeiten nach der Installation.
Beginnen Sie mit Ihrem tatsächlichen Schadstoffprofil, dem Temperaturbereich und den Sicherheitsbeschränkungen des Prozesses und entwerfen Sie das Rauchgasbehandlungssystem als eine integrierte Kette. Wählen Sie dann einen Anbieter, der Anwendungserfahrung vorweisen kann und nicht nur Katalogdaten. Dieser Auftrag ist der zuverlässigste Weg zu stabiler Compliance, vorhersehbaren Betriebskosten und einer Werkstatt, in der Bediener sicher arbeiten können. Das System, das nach fünf Jahren die beste Leistung erbringt, ist dasjenige, das rund um den Prozess entwickelt wurde, und nicht dasjenige, das aus Teilen zusammengesetzt ist.