
 中文简体

In einer Bearbeitungshalle mit zwanzig CNC-Drehmaschinen, die mit 6.000 U/min laufen, kann die Luft in einer geschäftigen Schicht 5 bis 10 mg/m3 Ölaerosol aufnehmen, ein Vielfaches des Referenzwerts von 0,5 mg/m3, den NIOSH für Mineralölnebel empfiehlt. Die Quelle ist überall gleichzeitig: Kühlmittel, das in ein rotierendes Werkzeug gesprüht wird, Späne, die durch die Flüssigkeit krachen, und feine Tröpfchen, die mit der erhitzten Luftwolke aus der Schneidzone strömen. Ein Ölnebelrückgewinnungssystem ändert die Gleichung, indem es das Aerosol in der Nähe der Quelle auffängt, es wieder zu Flüssigkeit zusammenfügt und wiederverwendbares Öl zum Maschinensumpf leitet.
Was ein Ölnebelrückgewinnungssystem leistet
Ein Rückgewinnungssystem beginnt mit der Extraktion, nicht mit der Filtration. Die Position der Haube, das Luftvolumen und das Druckgleichgewicht entscheiden darüber, wie viel Nebel tatsächlich den Filter erreicht und wie viel Öl somit in die Ölwanne zurückfließt.
Prozessbezogen handelt es sich bei einem Ölnebelrückgewinnungssystem um eine eigenständige Filtereinheit, die Ölaerosole aus der Bearbeitungsumgebung entfernt, sie zu Flüssigkeit zusammenfügt und einen großen Teil dieser Flüssigkeit in den Schneidflüssigkeitskreislauf zurückführt, während gereinigte Luft in die Werkstatt oder ins Freie abgegeben wird.
So funktioniert die Wiederherstellungsschleife
Jedes Ölnebelrückgewinnungssystem folgt der gleichen dreistufigen Abfolge: Erfassung, Koaleszenz und Rückführung.
Erfassen. Eine Absaughaube oder ein Maschinengehäuseanschluss saugt Aerosol mit einer Fanggeschwindigkeit von mindestens 0,5 m/s aus der Schneidzone ab. Je weiter die Luft absinkt, desto weiter treiben die Tröpfchen an der Haube vorbei und in den Atembereich.
Verschmelzen. Ölhaltige Luft strömt durch einen Zyklon-Vorabscheider und dann durch faserige Koaleszenzmedien, wo feine Tröpfchen zu größeren verschmelzen, aus dem Luftstrom fallen und in eine Auffangwanne abfließen.
Zurückkehren. Die gesammelte Flüssigkeit setzt sich in einem kleinen Tank ab, in dem Fremdöl und Späne getrennt werden, bevor eine Pumpe das wiederverwendbare Kühlmittel zurück zum Maschinensumpf fördert.
Dieser geschlossene Kreislauf verändert die Kühlmittelökonomie. Präzisionsbearbeitungsbetriebe mit mehreren Bearbeitungszentren berichten in der Regel von einer Reduzierung des Kühlmittelnachfüllvolumens um 20 bis 40 Prozent innerhalb des ersten Jahres nach Einsatz eines Rückgewinnungssystems, da das Öl, das zuvor als klebriger Film an Wänden, Decken und Maschinenpaneelen fungierte, stattdessen in den Prozess zurückgeführt wird.
Der Differenzdruck ist das zuverlässigste Wartungssignal. Ein neuer Koaleszenzfilter startet bei etwa 250 Pa. Wenn der Messwert etwa 750 Pa überschreitet, installieren oder ersetzen Sie das Medium erneut, ohne auf ein Kalenderdatum zu warten.
Vergleich der Technologien von Ölnebelrückgewinnungssystemen
Es gibt keine einzelne Technologie, die jedes Tröpfchenspektrum bewältigen kann. Daher hängt die praktische Wahl von der Partikelgröße, dem Luftstrom und der Sauberkeit des Rücklauföls ab.
| Technologie | Effektive Partikelreichweite | Sammlungseffizienz | Wartungsintervall | Beste Passform |
| Zentrifugal/Zyklon | Massennebel über 2 Mikron | 85–95 % bei größeren Tröpfchen | Niedrig, nur Abfluss | Vorabscheidung und Hochlast-Erststufe |
| Koaleszierende faserige Medien | 0,3 bis 10 Mikrometer | Bis zu 99 % bei MERV-15 | Medienwechsel nach 6-12 Monaten | Standard-CNC-Ölnebel und Kühlmittelspray |
| Elektrofilter | 0,01 bis 1 Mikron Submikron | 90–98 % bei regelmäßiger Kollektorwäsche | Waschen Sie die Sammelzellen alle 1–3 Monate | Sehr feiner Schleifnebel und hohe Luftmengen |
| HEPA-Endfilter | 0,3 Mikron und mehr | 99,97 % DOP | Jährlicher Austausch typisch | Endauslass für Umluft |
Viele Paketsysteme kombinieren zwei Stufen, zum Beispiel einen Zyklon-Vorabscheider, gefolgt von Koaleszenzmedien und einem HEPA-Schutz. Diese Anordnung schützt den teuren Endfilter vor Überlastung durch klebrige Stoffe und hält die Abluft sauber genug, um ohne Zusatzluftgutschriften in die Anlage zurückkehren zu können.
99,97 %
HEPA-Effizienz bei 0,3 Mikron, der standardmäßigen Endstufenbewertung
0,5 mg/m3
NIOSH-Referenzwert für Mineralölnebel, ein allgemeiner Risiko-Benchmark
60-95 %
des gesammelten Aerosols können zusammengeführt und in den Sumpf zurückgeführt werden
250 Pa
typischer anfänglicher Druckabfall bei neuen Koaleszenzmedien
Richtige Dimensionierung eines Ölnebelrückgewinnungssystems
Richtige Größe und Ölnebelrückgewinnungssystem beginnt mit der Durchflussmenge am Erfassungsort, nicht mit dem Volumen der Maschinenhalle. Die Größe jeder Haubenöffnung ergibt sich aus der Fläche der Haubenfläche mal der Erfassungsgeschwindigkeit, und der Ventilator muss diese Geschwindigkeit bei jeder Haube gleichzeitig halten.
- Luftvolumen. Berechnen Sie jede Haubenöffnung in Quadratmetern und multiplizieren Sie sie mit der Erfassungsgeschwindigkeit von 0,5 m/s. Summieren Sie die Zweige und addieren Sie 15 Prozent für Kanalverluste.
- Teilchenspektrum. Der Kühlmittelsprühstrahl einer Drehmaschine liegt meist zwischen 0,5 und 10 Mikrometer. Der Schleifnebel reicht weiter in den Submikronbereich, was eine elektrostatische Stufe begünstigt.
- Ölviskosität. Hochviskose Öle beschichten die Medien schneller und erfordern eine häufigere Reinigung. Berücksichtigen Sie daher vor der Fertigstellung des Geräts den Öltyp im Filterbereich.
- Raum und Leitungen. Abzweigungen über 15 bis 20 Meter erhöhen den Druckverlust und geben dem Ölfilm eine Oberfläche, auf der er sich ablagern kann.
- Qualität des Rücklauföls. Da Bakterien und Fremdöl das Kühlmittel zersetzen, benötigt die Rückgewinnungseinheit einen Koaleszenztank oder Skimmer vor dem Sumpf.
Zentrales System
Eine Ventilator- und Filterbank versorgt über Kanalzweige fünf bis zehn Maschinen.
Am besten für überfüllte Werkshallen geeignet, in denen einzelne Einheiten den Zugang versperren oder Brückenkräne behindern würden. Rohrleitungen erhöhen die Installationskosten und müssen regelmäßig entleert werden.
Maschinenmontierte Einheit
Eine dedizierte Wiederherstellungseinheit befindet sich auf oder neben jeder Maschine und läuft nur, wenn die Maschine läuft.
Am besten geeignet, wenn sich das Maschinenlayout ändert, wenn sich die Kühlmitteltypen unterscheiden oder wenn das Rücklauföl nach Produktlinien getrennt bleiben muss.
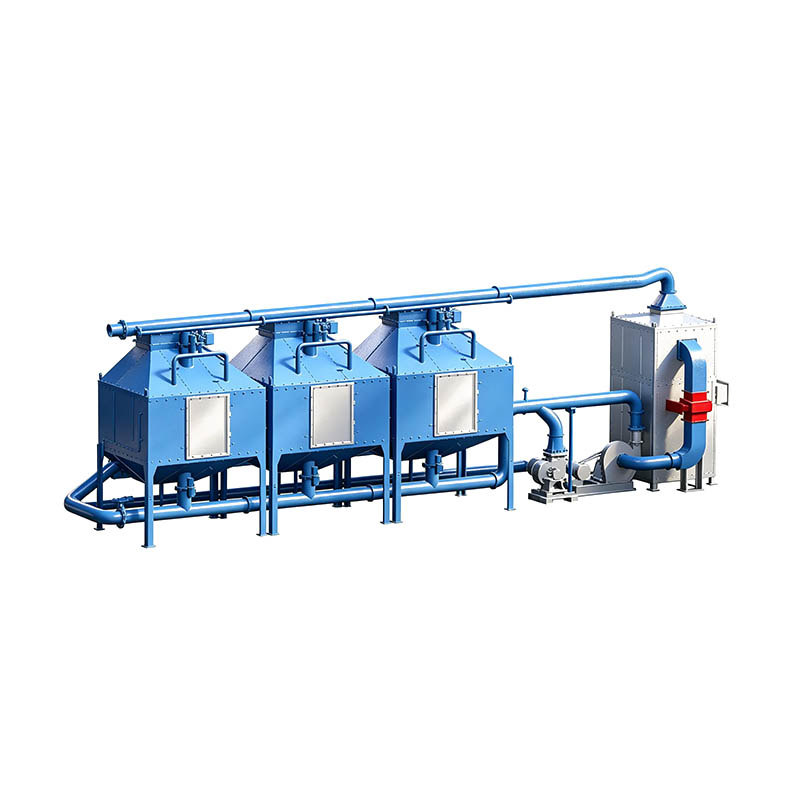
Für eine verpackte, maschinenmontierte Lösung liefert Changzhou Thinks Environmental Technology Co., Ltd. den Ölnebelprozessor der TEM-Serie mit integrierten Koaleszenz- und HEPA-Stufen. Die Serie ist für die Einzelpunkterfassung auf Drehmaschinen, Schleifmaschinen und Bearbeitungszentren konzipiert, wobei die Luftstromoptionen auf das Maschinengehäuse und nicht auf die gesamte Werkstatt abgestimmt sind.
 Ölnebelprozessor der TEM-Serie für die Metallbearbeitung Der Ölnebelprozessor der TEM-Serie erfasst Ölnebel, Wassernebel und Staub aus Bearbeitungsvorgängen mithilfe modularer mehrstufiger Filterung und wiederverwendbarer selbstreinigender Filter. Es eignet sich für die Einzelpunkterfassung auf Drehmaschinen, Schleifmaschinen und Bearbeitungszentren und lässt sich mit umfassenderen Staubsammelsystemen kombinieren. Produkt anzeigen →
Wenn eine Anlage über Ölnebel hinaus eine Absaugung benötigt, gilt die gleiche Dimensionierungslogik auch für trockene Staub- und Rauchquellen. Durch die Kombination der Ölnebelrückgewinnung mit der allgemeinen Staubabsaugung bleiben ein Wartungsteam und ein Ersatzteilsatz anstelle von zwei parallelen Systemen übrig.
Wartungspraktiken, die die Effizienz der Ölnebelrückgewinnung erhalten
Die Rückgewinnungsrate, die ein System im ersten Monat liefert, ist nicht die Rate, die es beibehält, wenn Filter über ihre Druckabfallgrenze hinaus betrieben werden. Eine geplante Routine rund um den gemessenen Druckverlust schützt sowohl die Effizienz als auch die Luftqualität.
| Aufgabe | Häufigkeit | Warnzeichen | Auswirkungen, wenn übersprungen |
| Entleeren Sie den Abfluss des Vorabscheiders | Wöchentlich | Ölansammlung in der Abflussleitung | Tröpfchen gelangen wieder in den Luftstrom |
| Überprüfen Sie die Rücklaufventile | Wöchentlich | Lufteinschluss in der Rücklaufleitung | Das zurückgewonnene Öl gelangt nie in die Ölwanne |
| Differenzdruck messen | Monatlich | Messwert über 750 Pa | Filterbypass und steigende Schornsteinemissionen |
| Ersetzen Sie die Koaleszenzmedien | Druckbasiert | Anhaltende 750 Pa oder Schwerölverschleppung | Die Sammeleffizienz sinkt unter 80 % |
| Überprüfen Sie den HEPA-Endfilter | Vierteljährlich | Ölige Rückstände am Auslassgitter | Gereinigte Luft wird mit Öl rezirkuliert |
750 Pa ist der umsetzbare Ersatzschwellenwert für die meisten Koaleszenzmedien. Protokollieren Sie den Messwert nach jedem Filterwechsel und betrachten Sie den Grenzwert als Auslöser für die Wartung, anstatt sich auf die Monate der Uhr zu verlassen.
Die Filterlebensdauer hängt mehr von der Ölbeladung als von der Zeit ab. Ein System in einem Schruppbetrieb mit stark überflutetem Kühlmittel kann Medien in vier Monaten laden; Die identische Einheit auf einer leichten Endlinie kann ein Jahr lang laufen. Aus diesem Grund sind druckabfallbasierte Intervalle besser als pauschale Zeitpläne.
Häufig gestellte Fragen zum Ölnebelrückgewinnungssystem
Schnelle Entscheidungsregel: Wenn eine Luftstromschätzung auf dem Hallenvolumen und nicht auf der Haubenfrontfläche basiert, führen Sie die Berechnung erneut durch, bevor Sie Angebote anfordern. Unterdimensionierte Abzugshauben sind der häufigste Grund für eine mangelhafte Leistung von Rückgewinnungssystemen.
Wie viel Öl kann ein Ölnebelrückgewinnungssystem zur Maschine zurückführen?
Mit richtig positionierten Hauben und einem ausgewogenen Luftstrom können 60 bis 95 Prozent des Aerosols, das den Filter erreicht, zusammengeführt und in den Sumpf zurückgeführt werden. Der genaue Anteil hängt von der Kühlmitteltemperatur, dem Düsendruck und davon ab, ob die Schneidzone geschlossen ist. Geschäfte berichten in der Regel von Aufladeeinsparungen von 20 bis 40 Prozent im ersten Jahr.
Welche Partikelgrößen erfasst ein Ölnebelrückgewinnungssystem?
Ein zweistufiges System mit Koaleszenzmedien und einem HEPA-Schutz fängt Partikel ab 0,3 Mikrometer aufwärts ein, was die meisten Kühlmittelsprüh- und Schleifnebel abdeckt. Für Partikel im Submikronbereich unter 0,3 Mikrometer ist eine elektrostatische Stufe die effektivere Wahl.
Kann ein zentrales System eine ganze Bearbeitungswerkstatt bedienen?
Eine Zentraleinheit kann fünf bis zehn Maschinen bedienen, wenn die Länge der Abzweigkanäle unter 15 bis 20 Metern bleibt und Klappen den Luftstrom ausgleichen. Längere Laufzeiten erhöhen die Lüfterenergie und schaffen Oberflächen, auf denen sich Ölfilme und Bakterien ansammeln. Aus diesem Grund wird bei Layoutänderungen die maschinenmontierte Rückgewinnung bevorzugt.
Wie oft müssen Filtermedien ausgetauscht werden?
Ersetzen Sie das Koaleszenzmedium, wenn der Differenzdruck etwa 750 Pa überschreitet, was bei mäßiger Ölbelastung normalerweise zwischen 6 und 12 Monaten liegt. Der HEPA-Endfilter hält normalerweise 12 bis 18 Monate, aber überprüfen Sie ihn vierteljährlich auf ölige Rückstände.